


Pilnīgas zināšanas par apstrādes centriem, pēc izlasīšanas vairs nav kļūdu!
Apstrādes centrs integrē eļļu, gāzi, elektrību un ciparu vadību, un tas var nodrošināt dažādu sarežģītu detaļu, piemēram, disku, plākšņu, čaulu, izciļņu, veidņu uc, vienreizēju iespīlēšanu. Tas var pabeigt dažādus procesus, piemēram, urbšanu, frēzēšanu, urbšana, izplešanās, eņģes un stingra vītņošana, padarot to par ideālu aprīkojumu augstas precizitātes apstrādei. Šajā rakstā tiks aprakstītas apstrādes centra lietošanas prasmes no šādiem aspektiem:
Kā izlīdzināt griezējinstrumentus apstrādes centrā?
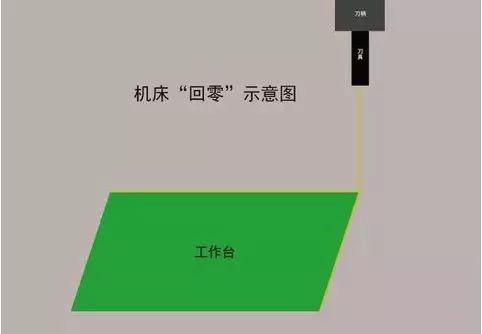
1. Atgriezties uz nulli (atgriezties pie darbgalda sākuma)
Pirms instrumenta iestatīšanas ir jāveic atgriešanas uz nulli (atgriešanās pie darbgalda sākuma) operācija, lai notīrītu koordinātu datus no iepriekšējās darbības. Ņemiet vērā, ka visām X, Y un Z asīm ir jāatgriežas uz nulli.
2. Vārpstas griešanās uz priekšu
Izmantojot "MDI" režīmu, ievadiet komandas kodu, lai pagrieztu vārpstu uz priekšu un uzturētu mērenu griešanās ātrumu. Pēc tam pārslēdzieties uz "rokrata" režīmu un darbiniet darbgalda kustību, pielāgojot ātrumu, izmantojot pārveidošanu.

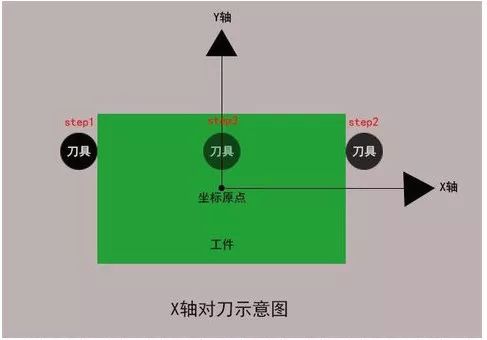
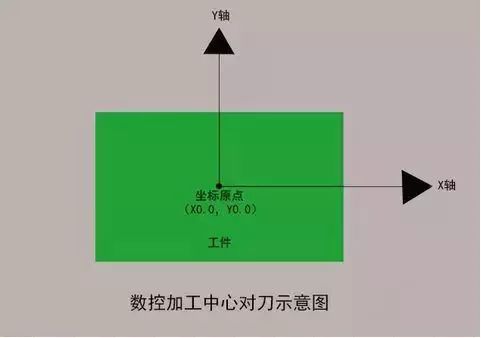
3. X-virziena naža izlīdzināšana
Viegli pieskarieties sagataves labajā pusē ar griezējinstrumentu, lai darbgalda relatīvās koordinātas atiestatītu uz nulli; Paceliet instrumentu pa Z virzienu, pēc tam pārvietojiet to uz sagataves kreiso pusi un virziet to uz leju pa Z virzienu līdz tādam pašam augstumam kā iepriekš. Viegli saskarieties ar instrumentu ar apstrādājamo priekšmetu un paceliet instrumentu. Ierakstiet darbgalda relatīvās koordinātas X vērtību, pārvietojiet instrumentu uz pusi no darbgalda relatīvās koordinātas X vērtības, ierakstiet darbgalda absolūtās koordinātas X vērtību un ievadiet to koordinātā. sistēmu, nospiežot (PUT).
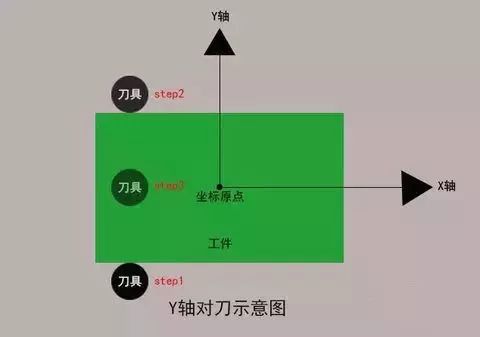
4. Y-virziena naža izlīdzināšana
Viegli pieskarieties sagataves priekšpusei ar griezējinstrumentu, lai darbgalda relatīvās koordinātas atiestatītu uz nulli; Paceliet instrumentu pa Z virzienu, pēc tam pārvietojiet to uz sagataves aizmuguri un virziet uz leju pa Z virzienu līdz tādam pašam augstumam kā iepriekš. Viegli saskarieties ar instrumentu ar apstrādājamo priekšmetu un paceliet instrumentu. Ierakstiet darbgalda relatīvās koordinātas Y vērtību, pārvietojiet instrumentu uz pusi no relatīvās koordinātas Y vērtības, ierakstiet darbgalda absolūtās koordinātas Y vērtību un ievadiet to koordinātu sistēmā saskaņā ar ( Ievade).
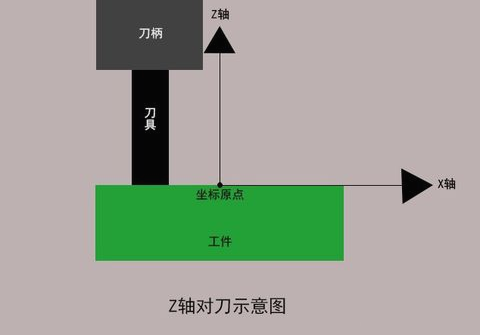
5. Z-virziena naža izlīdzināšana
Pārvietojiet instrumentu uz sagataves virsmu, kas jāsaskaņo ar Z ass nulles punktu. Lēnām pārvietojiet instrumentu, līdz tas viegli saskaras ar sagataves virsmu. Šajā laikā ierakstiet Z-ass vērtību darbgalda koordinātu sistēmā un nospiediet (PUT), lai ievadītu koordinātu sistēmu.
6. Vārpsta pārstāj griezties
Vispirms apturiet vārpstas griešanos un pārvietojiet to atbilstošā pozīcijā. Iegūstiet apstrādes programmu un sagatavojieties formālai apstrādei.
Kā apstrādes centri ražo un apstrādā detaļas, kuras ir pakļautas deformācijai?
Detaļām ar vieglu svaru, vāju stingrību un vāju izturību tās ir pakļautas deformācijai sprieguma un karstuma dēļ apstrādes procesā, kā rezultātā rodas liels metāllūžņu daudzums un ievērojams izmaksu pieaugums. Šādām daļām vispirms ir jāsaprot deformācijas iemesli:
Spēka deformācija:
Šāda veida detaļām ir plāna siena, un, iedarbojoties saspiešanas spēkam, apstrādes un griešanas procesā ir viegli izveidot nevienmērīgu biezumu. Elastība ir slikta, un detaļas formu ir grūti atgūt atsevišķi.

Siltuma deformācija:
Sagatavei ir viegla un plāna tekstūra, un griešanas procesā radiālais spēks var izraisīt sagataves termisko deformāciju, kā rezultātā rodas neprecīzi izmēri.
Vibrācijas deformācija:
Radiālā griešanas spēka iedarbībā detaļas ir pakļautas vibrācijai un deformācijai, kas ietekmē sagataves izmēru precizitāti, formu, pozīcijas precizitāti un virsmas raupjumu.
Viegli deformējamu detaļu apstrādes metodes:
Deformējamās detaļas, kuras attēlo plānsienu daļas, var griezt lielā ātrumā ar mazu padevi, lai apstrādes laikā samazinātu sagataves griešanas spēku. Tajā pašā laikā lielāko daļu griešanas siltuma aizvada skaidas, kas lielā ātrumā lido prom no sagataves, tādējādi samazinot sagataves temperatūru un samazinot tā termisko deformāciju.
Kāpēc apstrādes centra instrumenti ir jāpasivē?
CNC griezējinstrumenti nav tik ātri, cik vien iespējams, kāpēc tie ir jāpasivē? Faktiski instrumentu pasivēšana nav tas, ko cilvēki burtiski saprot, bet gan veids, kā uzlabot instrumentu kalpošanas laiku. Uzlabojiet instrumenta kvalitāti, izmantojot tādus procesus kā izlīdzināšana, pulēšana un atstarpju noņemšana. Tas faktiski ir normāls griešanas instrumentu process pēc precīzas slīpēšanas un pirms pārklāšanas.
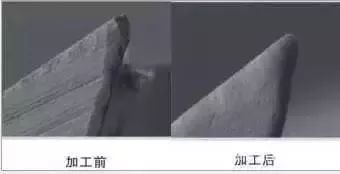
▲ Instrumenta pasivēšanas salīdzinājums
Griešanas instrumenti pirms izgatavošanas tiks slīpēti ar slīpripu, taču slīpēšana var radīt dažādas pakāpes mikro iegriezumus. Liela ātruma griešanas laikā apstrādes centros var viegli izplesties mikroiegriezumi, paātrinot instrumenta nodilumu un bojājumus. Mūsdienu griešanas tehnoloģijās ir stingras prasības griezējinstrumentu stabilitātei un precizitātei. Tāpēc, lai nodrošinātu pārklājuma stingrību un kalpošanas laiku, CNC griezējinstrumentiem pirms pārklāšanas jāveic griešanas malas pasivācijas apstrāde. Instrumenta pasivēšanas priekšrocības ietver:
1. Izturība pret griezējinstrumentu fizisko nodilumu
Griešanas procesā apstrādājamā detaļa pakāpeniski nolietos instrumenta virsmu, un griešanas mala ir pakļauta arī plastiskai deformācijai augstā temperatūrā un spiedienā. Griešanas instrumentu pasivācijas apstrāde var palīdzēt uzlabot to stingrību un izvairīties no priekšlaicīgas griešanas veiktspējas zuduma.
2. Saglabājiet sagataves gludumu
Izspiedumi uz instrumenta griešanas malas var izraisīt instrumenta nodilumu, kā arī apstrādājamā priekšmeta virsma kļūs raupja. Pēc pasivācijas apstrādes instrumenta griešanas mala kļūs ļoti gluda, un attiecīgi samazinās malu sabrukšanas parādība, kā arī uzlabosies sagataves virsmas gludums.
3. Ērta rievu skaidu noņemšana
Griešanas instrumentu rievu pulēšana var uzlabot virsmas kvalitāti un skaidu noņemšanas veiktspēju. Jo gludāka ir rievas virsma, jo labāk tiek noņemta skaida, un var panākt saskaņotāku griešanu. Pēc pasivēšanas un pulēšanas CNC griezējinstrumenti apstrādes centrā atstās daudz mazu caurumu uz virsmas. Šie mazie caurumi apstrādes laikā var adsorbēt vairāk griešanas šķidruma, ievērojami samazinot griešanas laikā radīto siltumu un ievērojami uzlabojot griešanas ātrumu.
Kā apstrādes centri var samazināt sagatavju virsmas raupjumu?
Detaļu virsmas raupjums ir viena no izplatītākajām problēmām CNC apstrādes centros, kas tieši atspoguļo apstrādes kvalitāti. Kā kontrolēt detaļu apstrādes virsmas raupjumu, mums vispirms ir dziļi jāanalizē virsmas raupjuma cēloņi, galvenokārt ietverot: frēzēšanas apstrādes laikā radušās instrumentu pēdas; Termiskā deformācija vai plastiskā deformācija, ko izraisa griešanas atdalīšana; Berze starp griezējinstrumentiem un apstrādes virsmām.
Izvēloties sagataves virsmas raupjumu, tai jāatbilst ne tikai detaļas virsmas funkcionālajām prasībām, bet arī jāņem vērā ekonomiskā racionalitāte. Ņemot vērā griešanas funkcijas izpildi, pēc iespējas jāizvēlas lielākas virsmas raupjuma atsauces vērtības, lai samazinātu ražošanas izmaksas. Kā griešanas centra izpildītājam griezējinstrumentam ir jāpievērš uzmanība ikdienas apkopei un savlaicīgai slīpēšanai, lai izvairītos no virsmas raupjuma, ko izraisa pārāk blāvs instruments.
Kas jādara pēc apstrādes centra darba pabeigšanas?
Tradicionālie apstrādes procesa noteikumi apstrādes centriem parasti ir vienādi, un galvenā atšķirība ir tāda, ka apstrādes centri pabeidz visus griešanas procesus, izmantojot vienu iespīlēšanas procesu un nepārtrauktu automātisko apstrādi. Tāpēc apstrādes centriem pēc CNC apstrādes ir jāveic daži pēcapstrādes darbi.
1. Veikt tīrīšanas apstrādi. Pēc griešanas uzdevuma pabeigšanas apstrādes centram nekavējoties jānoņem skaidas, jānoslauka darbgalds un, izmantojot darbgaldu, jāuztur tīrs stāvoklis ar vidi.
2. Pārbaudot un nomainot piederumus, pirmā lieta, kam jāpievērš uzmanība, ir pārbaudīt eļļas tīrīšanas plāksni uz vadošās sliedes. Ja rodas nodilums, tas ir savlaicīgi jānomaina. Pārbaudiet smēreļļas un dzesēšanas šķidruma stāvokli. Ja rodas duļķainība, tas savlaicīgi jānomaina. Ja ūdens līmenis ir zem atzīmes, tas jāpievieno.
3. Izslēgšanas procedūrai jābūt standartizētai, un darbgalda vadības paneļa strāvas padevei un galvenajai strāvai ir jāizslēdzas secīgi. Ja nav īpašu apstākļu un prasību, ir jāievēro princips vispirms atgriezties pie nulles, manuāli, skriet un automātiski. Apstrādes centra darbība jāsāk arī ar mazu ātrumu, vidēju ātrumu un pēc tam lielu ātrumu. Pirms darba sākšanas zema un vidēja ātruma darbības laiks nedrīkst būt mazāks par 2-3 minūtēm bez jebkādiem neparastiem apstākļiem.
4. Standartizējiet darbību un nesitiet, nelabojiet vai nekoriģējiet apstrādājamo priekšmetu uz patronas vai gala. Pirms pāriet uz nākamo darbības posmu, ir jāpārliecinās, ka apstrādājamā detaļa un instruments ir nostiprināti. Darbgalda drošības un aizsargierīces nedrīkst tikt izjauktas vai patvaļīgi pārvietotas. Visefektīvākā apstrāde faktiski ir droša apstrāde. Apstrādes centra darbībai, kas ir efektīva apstrādes iekārta, izslēgšanas laikā jābūt saprātīgai un standartizētai. Tā ir ne tikai esošā pabeigtā procesa uzturēšana, bet arī gatavošanās nākamajam startam.


