Kādas ir prasības griezējinstrumentiem un instrumentu turētājiem ātrgaitas frēzēšanā?
Ātrgaitas griešana (HSM) ir svarīga tehnoloģija, ko plaši izmanto mūsdienu frēzēšanas tehnoloģijā. Pielietojot HSM frēzēšanas tehnoloģiju, var ne tikai frēzēt dažādus mīkstus un cietus materiālus, bet arī panākt izcilu sagataves precizitāti. Šajā rakstā ir aprakstītas HSM prasības griezējinstrumentiem un instrumentu turētājiem.
1, HSM prasības griezējinstrumentiem
1. Ģeometriskā forma
Instrumenta vibrācija tieši ietekmē apstrādes laikā iegūto virsmas kvalitāti. Tāpēc HSM precīzās apstrādes laikā ir ārkārtīgi svarīgi saglabāt instrumentam vienmērīgu griešanas spēku, lai izvairītos no instrumenta vibrācijas.
Blakus esošo griezējinstrumentu ģeometrisko raksturlielumu ietekme uz griešanas spēku:
1) Laba koncentriskums veicina vienmērīgu slodzes sadalījumu uz griešanas malas;
2) Lielāka griešanas malu pārklāšanās ir izdevīga, lai iegūtu vienotus griešanas spēka raksturlielumus (lielāks spirāles leņķis un rievu skaits);
3) Īss griešanas garums ir izdevīgs, lai iegūtu labāku stingrību (attiecībā pret darbgalda stāvo sienu, vārpstas diametrs ir nedaudz samazināts);
4) Serdes šķērsgriezuma stāvoklis ir vislabākais, un sprieguma koncentrācija pie rievas ir vismazākā.
HSM var izmantot augstas stiprības materiālu apstrādei, kas nozīmē, ka deformācijas izturība palielinās, palielinoties apstrādājamā materiāla cietībai. Slodzes palielināšanai uz griešanas malas ir nepieciešams stabils griešanas malas ģeometriskās formas dizains. Tomēr liela ātruma griešanas apstākļos sagataves virsmas brīvajā zonā radīsies vairāk berzes siltuma, kas nozīmē, ka instrumenta klīrensa leņķis ir jāsamazina. Tāpēc griešanas malas stabilitāti var palielināt, tikai samazinot slīpuma leņķi. Gadījumos, kad materiāls ir ļoti ciets un instrumenta materiāls ir trausls, tas var radīt pat negatīvus leņķus.
Precīzi saskaņotais rādiuss tiek noslīpēts griešanas malas galā, lai izvairītos no sarkanas karstuma sasniegšanas vai lokālas griešanas malas lūzuma, kad tā pēkšņi tiek uzkarsēta.
Ja apstrādājamās sagataves formai nepieciešama augsta precizitāte, izmantotā precīzās apstrādes instrumenta sfēriskais rādiuss tieši ietekmē apstrādājamās sagataves formas precizitāti. Tāpēc kā pamatnosacījums ļoti precīzu detaļu precīzās apstrādes procesā ir ļoti svarīgi izmantot instrumentus ar ļoti stingrām rādiusa pielaidēm (mikrometru diapazonā).
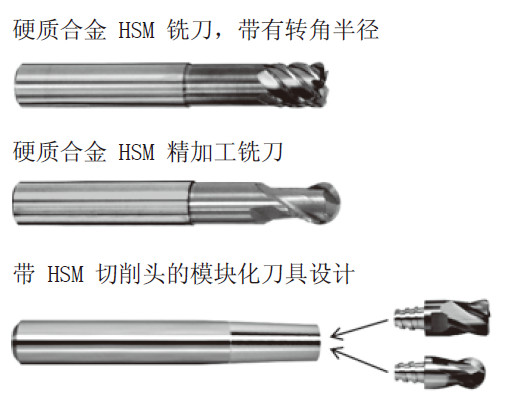
2. Materiāli un pārklājumi
Instrumenta materiālam jābūt cietākam par apstrādājamo materiālu. Jo lielāka ir cietības atšķirība starp sagataves materiālu un instrumenta materiālu, jo mazāks ir instrumenta nodilums un ilgāks instrumenta kalpošanas laiks. Tā kā vietējā temperatūra ir ļoti augsta, ir arī jānodrošina, lai instrumenta materiālam būtu antioksidanta īpašības.
Lielās termiskās slodzes svārstības un prasība pēc instrumentu materiālu oksidācijas izturības galu galā prasa pārklājumu uz smalkgraudainiem volframa karbīda instrumentu korpusiem.
Izmēģinātās un pārbaudītās pārklājumu sistēmas, piemēram, TiN, TiCN un TiAlCN, ir ātri sasniegušas savas HSM apstrādes robežas. Tāpēc ir izstrādāta daudzkomponentu pārklājumu sistēma, kuras pamatā ir augsts alumīnija nitrīda saturs un kas apvienota ar citiem elementiem, piemēram, itriju, vanādiju vai tantalu. Izmantojot nano slāņu struktūras, CBN un PKD, var sasniegt arī augstāku veiktspēju.
2, HSM prasības instrumentu turētājiem
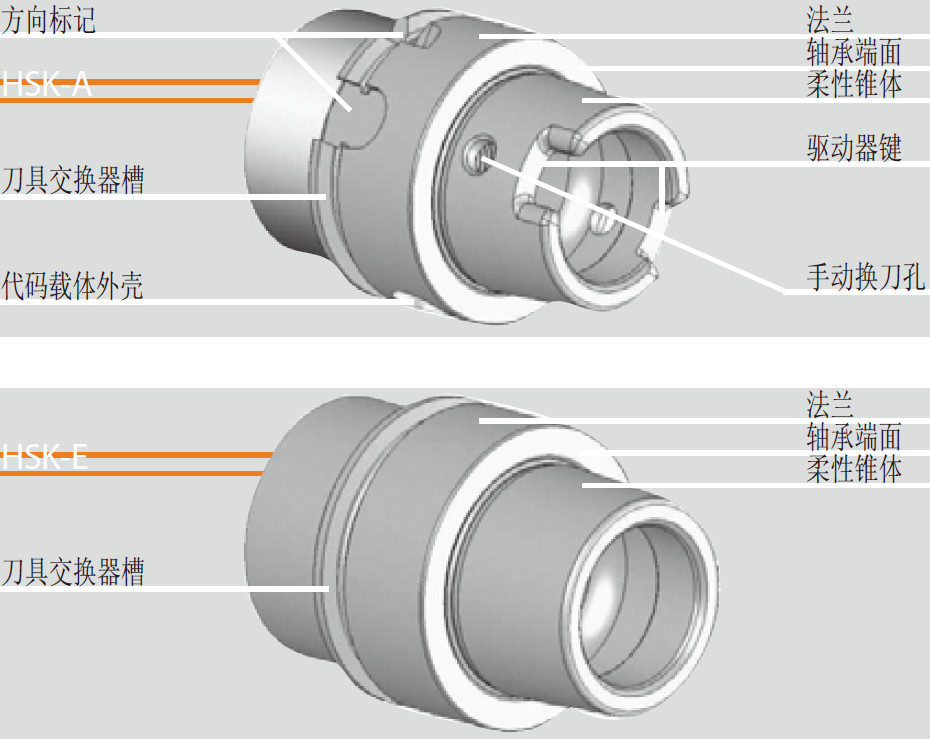
Tā kā HSM apstrādei nepieciešamais lielais vārpstas apgriezienu skaits, vislabāk ir izmantot HSK-A un HSK-E instrumentu turētāju sistēmas. Pateicoties naža turētāja atloka uzstādīšanai uz vārpstas galvas, naža turētājam ir skaidrs mehānisks atbalsts Z virzienā, tāpēc tas netiks ievilkts vārpstā, jo palielinās centrbēdzes spēks pie lielākiem ātrumiem.
Būtiskā kļūda varētu būt notikusi apstrādes sagatavošanas posmā, padarot neiespējamu nelielas vibrācijas un drošu procesa kontroli. Lai panāktu stabilu HSM apstrādi, ir ļoti svarīgi līdzsvarot instrumentu un instrumenta turētāja ierīci atbilstoši prasībām un pārbaudīt to koaksialitāti. Jāņem vērā arī griešanās ātruma ierobežojums, kas saistīts ar nelīdzsvarotu masu.
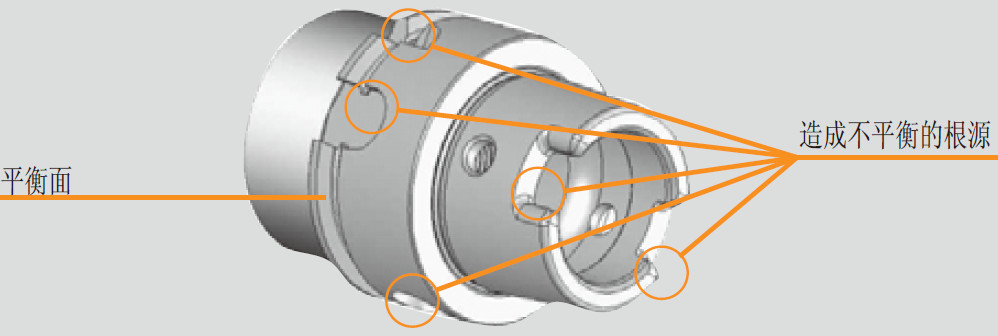
Nelīdzsvarotu vai nekoncentrisku rotējošu instrumentu sistēmu rezultātā:
1) Ļoti slikta virsmas kvalitāte
2) Ļoti zems instrumenta kalpošanas laiks
3) Slikta apstrādes stabilitāte un drošība
4) Iespējamie frēzēšanas vārpstas bojājumi
Nelīdzsvarotība un novirze no ideālā koncentriskuma, ko izraisa pēkšņas izmaiņas apstrādes laikā, ir skaidri parādīta zemāk esošajā shematiskajā diagrammā:
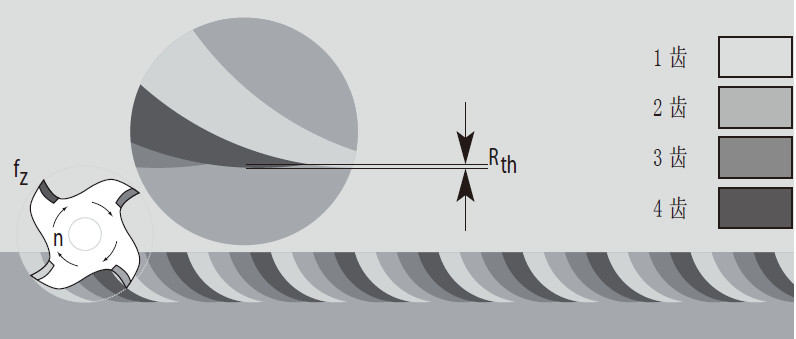
Nav novirzes salīdzinājumā ar perfektu koncentriskumu: mazāks teorētiskais raupjums
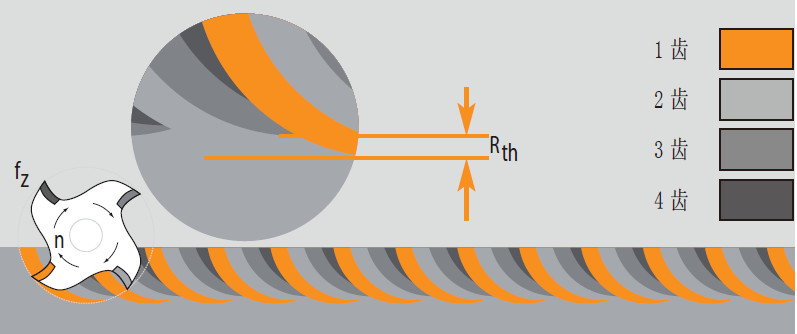
Novirze no perfekta koncentriskuma: lielāks teorētiskais raupjums
Līdzsvarotā masa būtiski ietekmē visas rotējošās sistēmas dinamisko darbību.
Nelīdzsvarotība ir līdzvērtīga ekscentriska objekta rotēšanai. Šis ekscentriskais objekts var izraisīt centrbēdzes spēku, kas palielinās līdz ar rotācijas ātruma kvadrātisko vērtību. Tas nozīmē, ka centrbēdzes spēks, ko izraisa tāda pati nelīdzsvarotība uz vārpstas ar ātrumu 42 000 apgr./min, ir 441 reizi lielāka nekā vārpstai ar ātrumu 2000 apgr./min (212=441). Tāpēc instrumenta turētāja ierīces nelīdzsvarotība ātrgaitas apstrādē rada īpaši acīmredzamas nelabvēlīgas sekas.
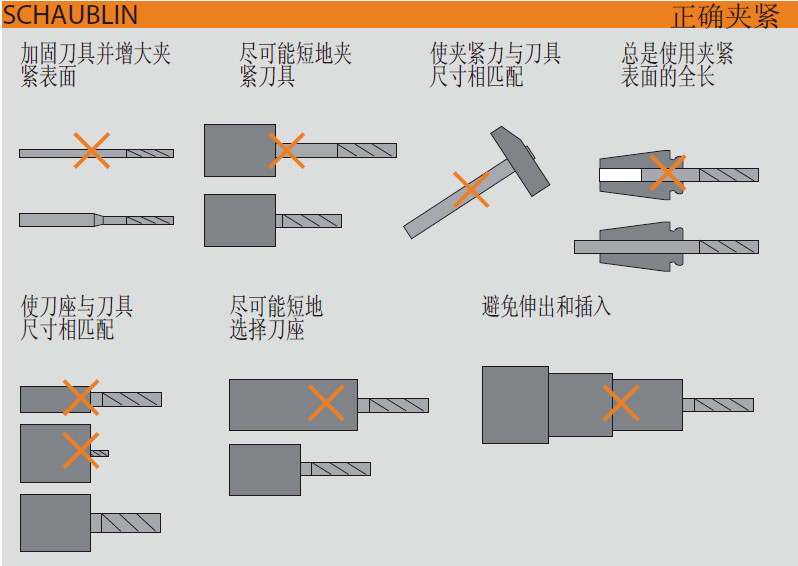
Izmantojot HSM instrumentu nostiprināšanas tehnoloģiju, instrumentu turētāju varat izmantot ar šādiem priekšmetiem:
Čaks
Samazinoša locītavu
Nav ieteicams izmantot alternatīvas sistēmas, piemēram, Weldon savienotājus, jo tiem ir acīmredzami HSM apstrādes defekti.
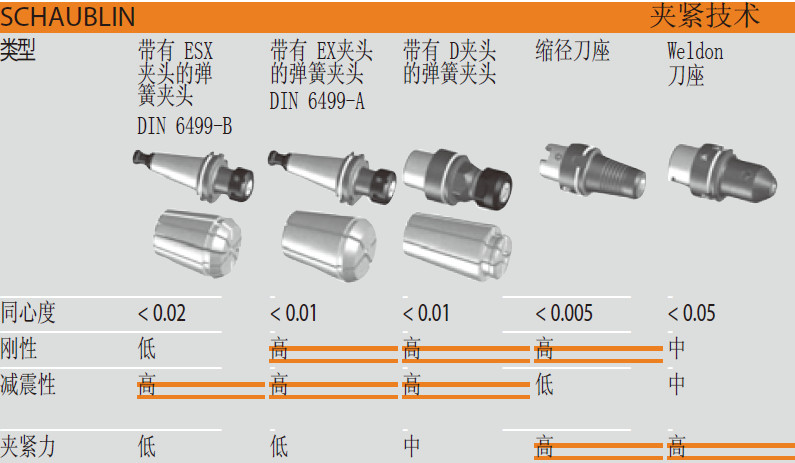
Pateicoties izcilajām amortizācijas īpašībām instrumenta turētājam ar patronu, tas var dot labus rezultātus neapstrādātā apstrādes procesā. Tāpēc kopā ar samazināta diametra savienojumu tas var sasniegt ārkārtīgi augstu stingrību un atkārtojamības precizitāti. Tas ir ļoti svarīgi, lai iegūtu perfektu sagataves virsmu. Samazināta diametra savienojumu izmantošana ļauj sasniegt ļoti precīzu koncentriskumu (novirze mazāka par 0,003 mm) un ievērojamu griezes momenta pārvadi.
Dažādu samazināta diametra instrumentu turētāju konstrukcijas struktūra: griezes momenta pārvade ir atkarīga no iespīlēšanas iekārtas konstrukcijas; Dizaina struktūras var ievērojami atšķirties.