


Augstas uzticamības precizitātes kontroles metode vītņu apstrādei
1 Priekšvārds
Noteikta dzinēja modeļa sadegšanas kameras apvalks sastāv no priekšējā savienojuma elementa, plānsienu vērpšanas cilindra, aizmugurējā savienojuma elementa un balsta, kas tiek apstrādāti ar argona loka metināšanas, termiskās apstrādes un smilšu strūklas metināšanas kombināciju. . Uz sadegšanas kameras plānsienu apvalka ārējās virsmas ir metinātas 2 rindas ar 20 aksiāliem balstiem, un balstu projektēšanas rasējumā ir nepieciešama vītnes precizitāte M4-6H. Atbalsta vītne tiek izmantota raķešu kabeļu pārsegu uzstādīšanai, un vītnes savienojumam ir nepieciešama augsta kvalitāte un uzticamība. Sakarā ar atbalsta struktūras, materiāla un telpiskās struktūras ierobežojumiem metināšanas punktā ar sadegšanas kameras apvalku, vītņu apstrādei tiek izmantoti tradicionālie procesi, kā rezultātā produkta kvalifikācijas līmenis ir zems. Šajā rakstā tiek veikta procesa analīze un izpēte par dažādiem produktu apstrādes posmiem, kā arī, veicot eksperimentālu verifikāciju, salīdzināšanu un analīzi, tiek iegūta saprātīga un efektīva pavedienu precizitātes kontroles metode.
2. Produkta struktūras raksturojums un apstrādes grūtības
2.1. Strukturālās īpašības
Sadegšanas kameras apvalka ārējie izmēri ir salīdzinoši lieli, ar ārējo diametru 50{{10}}mm un garumu 4500 mm. Balsts ir manuāli piemetināts pie sadegšanas kameras apvalka ārējās virsmas ar radiālo laidumu (114 ± 0,2) mm. Gan sadegšanas kameras apvalks, gan atbalsta materiāli ir izgatavoti no īpaši augstas stiprības tērauda D406A. Sadegšanas kameras apvalka atbalsta struktūra ir parādīta 1. attēlā. Balstam ir iegarena apļveida struktūra ar ārējo diametru 14 mm un platumu mm, kā parādīts attēlā. Centrā ir iekšējā vītne M4-6H ar 0,7 mm soli. Starp rievu vītnes apakšā un plānsienu apvalku ir tikai 0,7 mm atstarpe.
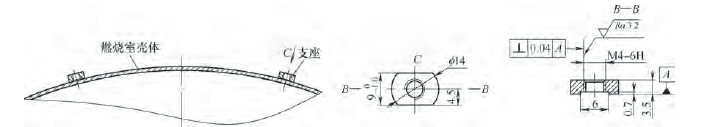
1. attēls Sadegšanas kameras korpusa atbalsta struktūra
2.2. Apstrādes grūtības
Balsta apstrādes plūsma ir parādīta 2. attēlā. Ja balsta vītņotās atveres ir sakārtotas apstrādei pēc metināšanas un termiskās apstrādes, rodas vairākas grūtības [1].
1) Atstarpe starp balsta vītņotā cauruma apakšu un apvalku ir tikai 0,7 mm, kas mehāniskās apstrādes laikā var viegli sabojāt plānsienu apvalka virsmu, radot kvalitātes apdraudējumu.
2) Atstarpe starp rievu balsta vītņotā cauruma apakšā un apvalku ir maza. Vītnes apstrādes laikā vītnes vadotne ir īsa, pozicionēšana ir nestabila, vītni ir grūti pieskarties, un tā ir pakļauta apstrādes novirzēm. Nevar garantēt 0.04 mm vertikālo stāvokli.
3) Materiāla cietība pēc termiskās apstrādes ir 48-52HRC, kas vītnes apstrādes laikā var viegli izraisīt krāna lūzumu. Vītņu problēmu dēļ apvalks tiek nodots metāllūžņos, kā rezultātā rodas augstas ražošanas izmaksas un kvalitātes risks.
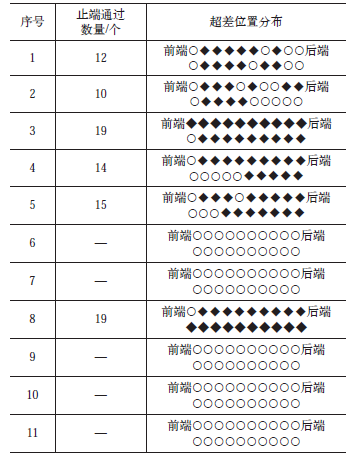
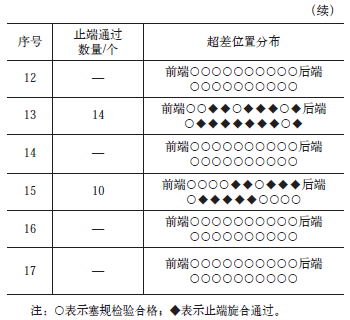
Pamatojoties uz iepriekš minēto analīzi, var secināt, ka atbalsta vītnes ir jāapstrādā pirms metināšanas, un pēc tam pēc metināšanas tās jāatkvēlina, jāapstrādā ar smilšu strūklu, rūdīta un rūdīta kopā ar sadegšanas kameras apvalku. Pēc dzesēšanas apstrādes atbalsta vītnes virsma tiek oksidēta, un vītnes profila virsmai ir pievienots liekais atlikums. Ja balsta vītne tiek apstrādāta vietā pirms metināšanas un pēc sadegšanas kameras apvalka apvienošanas un apstrādes, izmantojiet M4-6H krānu, lai notīrītu lieko materiālu, kas piestiprināts atbalsta vītnes profila virsmai. Tajā pašā laikā tas izraisīs oksīda slāņa nokrišanu uz dažu balsta iekšējo vītņu profilu virsmas. Pārbaudei izmantojot M4-6H vītnes mērītāju, kvalifikācijas rādītājs ir tikai 67%. Statistiskā analīze tika veikta M4-6H iekšējo vītņu apstrādei uz 17 sadegšanas kameras korpusa balstiem, kā parādīts 1. tabulā. Atbalsta vītņu apstrādes precizitātes uzlabošana ir kļuvusi par neatliekamu tehnisku problēmu produktu ražošanā un piegādē .
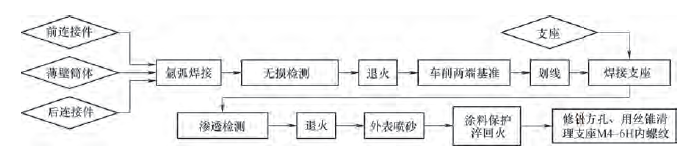
2. attēls Apstrādes procesa plūsma
1. tabula Statistika par M4-6H iekšējo vītņu apstrādi uz 17 sadegšanas kameras korpusa balstiem
3 Tehniskie risinājumi un procesu pārbaudes
3.1 Tehniskais piedāvājums
Pēc dažādu procesu pārskatīšanas, pārbaudes, analīzes un problēmu novēršanas sadegšanas kameras apvalka un balsta apstrādes laikā tiek uzskatīts, ka galvenais iemesls, kāpēc balsta M4-6H iekšējās vītnes izmēru precizitāte pārsniedz standartu. ir tas, ka pēc dzesēšanas apstrādes atbalsta vītnes virsma tiek oksidēta, un vītnes profila virsmai ir pievienots lieks atlikums. Tīrot lieko materiālu no vītnes virsmas, tas var izraisīt oksīda slāņa nokrišanu uz dažu balsta iekšējo vītņu profilu virsmas, kā rezultātā var pasliktināties M4-6H iekšējās vītnes precizitāte. atbalsts.
Pamatojoties uz procesu analīzi, ir izstrādāti divi procesu plāni.
1. iespēja: pielāgojiet specializētu rokas pieskārienu, kas sadalīts galvas pieskārienā un otrajā pieskāriena daļā, un kontrolējiet galvas pieskāriena soļa diametra lielumu. Izmantojiet galvas konusu, lai piesitiet vītnei atbalsta detaļu stāvoklī un rezervējiet apstrādes pielaidi. Pēc sadegšanas kameras apvalka termiskās apstrādes izmantojiet divu konusu atbalsta vītni, lai nodrošinātu vītnes galīgo precizitāti.
2. iespēja: palieliniet M4-6H vītnes precizitāti par vienu līmeni atbalsta daļu stāvoklī, apstrādājiet saskaņā ar M4-5H, efektīvi kompensējiet starpību starp M4-6H un M4-5H, un atbilst vītnes precizitātes prasībām [2].
3.2 Pārbaudes process un rezultāti
Pirmais procesa plāns tiek veikts trīs posmos. ① Pielāgots īpašs krāns (galvas pieskāriens un otrais pieskāriens), ar rezervētām pielaidēm galvas krāna soļa diametram {{0}},30 mm, 0,2{ Attiecīgi {9}}mm un 0,10 mm Izmantojiet galviņas konusu, lai piesitiet vītnei atbalsta detaļu apstrādes laikā. ③ Pēc termiskās apstrādes izmantojiet dubultkonusu, lai piesitiet vītnei. Materiāla augstās cietības (48-52HRC) dēļ pēc termiskās apstrādes un sadegšanas kameras korpusa lielā diametra struktūras ietekmes dēļ operatori apgrūtina vītņu ievilkšanu, spēks ir nevienmērīgs un griešanas spēkam ir tendence novirzīties no ass. Ja eksperimenta laikā pieļaujamais diametrs ir 0,30 mm, vītņoto caurumu nav iespējams izgriezt, izmantojot divu konusu vītni; Veicot vītņošanu ar diametra pielaidi attiecīgi 0,20 mm un 0,10 mm, var rasties vītņotā cauruma novirze vai krāna lūzums, kas apgrūtina produkta kvalitātes nodrošināšanu [3].
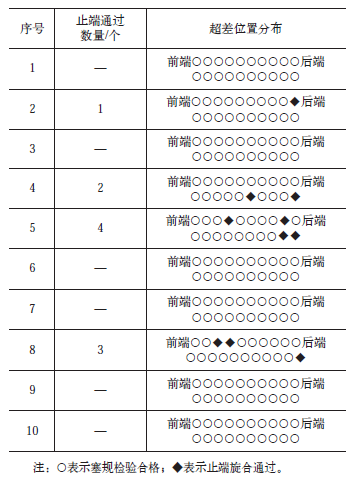
Saskaņā ar otro procesa plānu atbalsta pavedienu precizitāte tiek uzlabota par vienu apstrādes līmeni. 10 sadegšanas kameras korpusa balstu M4-6H iekšējo vītņu apstrādes situācija ir statistiski analizēta, un dati ir parādīti 2. tabulā. Vītnes precizitāte ir ievērojami uzlabota, un produkta kvalifikācijas rādītājs ir palielinājies no 67 % līdz 95%.
2. tabula Statistika par apstrādes atbalsta iekšējo pavedienu 2. shēmā
3.Eksperimentu rezultātu analīze
Apkopojot un analizējot 1. un 2. shēmas eksperimentālos rezultātus, atbilstoši 2. shēmas apstrādes metodei ir būtiski uzlabots atbalsta pavediena kvalifikācijas līmenis. M4-7H vītnes mērītājs tika izmantots, lai pārbaudītu vītnes, kas neatbilst pielaidēm, un visi rezultāti tika kvalificēti. Salīdziniet M4-6H, M4-5H un M4-7H vītņu precizitātes izmērus, kā parādīts 3. tabulā.
3. tabula M4 × 0,7 mm iekšējās vītnes precizitātes izmērs (mērvienība: mm)
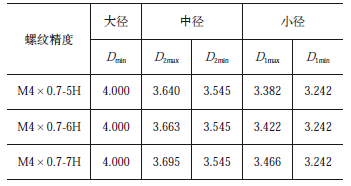
Var redzēt, ka vītnes soļa diametra izmērs M4-5H ir mm, M{0}}H soļa diametra izmērs ir
 mm, M{0}}H soļa diametra izmērs ir
 mm. Maksimālā robežlieluma novirze starp 7H un 6H ir 0.032 mm, un maksimālā robežlieluma novirze starp 6H un 5H ir 0.023 mm, norādot ka nekvalificētā balsta vītnes precizitāte nepārsniedz 0,032 mm. Lai kompensētu pārmērīgu pielaidi, vītnes precizitāte faktiskajā apstrādē ir uzlabota līdz 5H ar kompensācijas apjomu 0,023 mm, kas būtībā atbilst vītnes kompensācijas prasībām. Atsevišķos gadījumos, kad vītnes precizitāte pārsniedz pielaidi, var uzskatīt, ka pielaide ir ļoti maza, ar precizitāti no 6H līdz 7H [4].
4 Uzlabošanas pasākumi un procesa apstiprināšana
Apstrādes tehnoloģiskā procesa sakārtošana parāda, ka procesa metode ir saprātīga un iespējama, ņemot vērā, ka produktu kvalifikācijas līmenis ir ievērojami uzlabots. Analizējot pārmērīgas pielaides termiņu, tiek uzskatīts, ka vītnes precizitātes pārmērīgo pielaidi izraisa detalizēti apstrādes procesa faktori. Lai pilnībā atrisinātu gultņu vītnes precizitātes problēmu, turpmākajos gultņu apstrādes procesa posmos tiks veikti procesa uzlabojumi.
1) Uzsitot vītnes uz vītņošanas mašīnas, vārpsta piedzīvos nelielas svārstības. Mainoties apstrādes dziļumam, griešanas laiks vītnes mutē ir salīdzinoši ilgs, un starp muti un sakni būs nelielas atšķirības. Metode vītnes uzsišanai no atbalsta vītnes aizmugures ir pieņemta, lai kompensētu nelielas izmaiņas mutē un saknē apstrādes procesā [5].
2) Uzlabojiet vītnes mērierīces noteikšanas precizitāti. Atbalsta pavediens joprojām tiek apstrādāts ar M4-5H precizitāti. Ja pārbaudei izmantojat vītnes aizbāžņa mērierīci, ir jābūt pilnībā ieskrūvētam nobīdes mērierīcei un ne vairāk kā vienā apgriezienā ieskrūvēts bezizplūdes mērītājs.
3) Smilšu strūklas procesā pirms sadegšanas kameras apvalka termiskās apstrādes ir nepieciešams aizsargāt atbalsta pavedienus. Iepriekšējā procesa metode, kurā tika izmantotas M4 skrūves aizsardzībai, ir jāmaina, un ir jāpārveido īpaša aizsargskrūve ar precizitāti M4-6f. Vītnes garums jākontrolē viena apgrieziena laikā, lai izvairītos no vairākām rotācijām un nodiluma.
4) Mainiet tīrīšanas metodi. Pēc sadegšanas kameras korpusa komplekta apstrādes izmantojiet saspiestu gaisu, lai izpūstu lieko materiālu atbalsta vītņotajos caurumos, un pēc tam pārbaudiet ar vītnes spraudņa mērinstrumentu M4-6H. Ja tas nevar iziet cauri, vispirms notīriet to ar M4 skrūvēm, pēc tam notīriet ar krānu M4-5H un pēc tīrīšanas pārbaudiet ar vītnes spraudņa mērinstrumentu M4-6H.
Pēc vairākām procesa pārbaudēm un pārbaudēm atbalsta vītnes precizitāte pilnībā atbilst produkta precizitātes prasībām, un produkta kvalifikācijas līmenis ir palielināts līdz 100%, pilnībā atrisinot atbalsta vītnes precizitātes problēmu.
5 Secinājums
Lai nodrošinātu augstu atbalsta vītņu uzticamību pēc metināšanas un termiskās apstrādes, tiek veikti šādi pasākumi, lai kontrolētu vītnes precizitāti.
1) Uzlabojiet vītnes precizitāti par vienu līmeni apstrādes laikā detaļu stāvoklī un noregulējiet atbalsta vītnes precizitāti no M4-6H uz M4-5H.
2) Atbalsta vītnes apstrādes laikā to apstrādā no metināšanas virsmas (aizmugures), un pēc termiskās apstrādes un rūdīšanas to pārbauda no priekšpuses, lai apstrādes laikā kompensētu izmēru atšķirības starp muti un sakni.
3) Smilšu strūklas procesam ir paredzētas īpašas aizsargskrūves, lai samazinātu saspiešanu uz vītņotiem caurumiem.
Pieņemot dažādus tehnoloģiskos pasākumus, ir kontrolēta vītņu apstrādes precizitāte un raķešu lidojuma testos novērtēta vītņu savienojumu uzticamība. Produkta kvalitāte ir stabila un uzticama.


